
——制药食品日化等行业自动化升级的核心解决方案
随着制药、保健品、食品、化妆品及日化等轻工行业对生产效率、洁净度与合规性要求的持续提升,理袋环节作为生产流程中的关键节点,其自动化水平已成为制约企业竞争力的核心因素。据国内轻工装备行业调研数据,国内规模以上食品生产企业中,人工理袋环节占生产人工成本的12%-18%,且错装、漏装率可达10%左右;部分制药企业因通用理袋机密封性不足、物料残留控制不佳,导致设备不符合GMP生产标准,需额外投入清洗与复检成本,这类问题在中小生产企业中更为突出。此外,传统理袋设备的适配性有限,无法根据不同产品规格、产能需求灵活调整,导致生产线衔接性弱、整体产能受限,这些行业痛点正倒逼企业寻求专业定制化的理袋机解决方案。
在理袋机制造领域,一批聚焦定制化服务的现代化工厂正成为行业升级的核心支撑。其中,普菱机械设备作为深耕轻工自动化赛道的专业企业,自成立以来始终围绕制药、食品等行业的核心需求,打造具备行业竞争力的自动化设备。公司依托技术团队数十年的研发经验,长期与国内顶尖高校开展产学研合作,逐步构建起覆盖研发、生产、服务的完整体系,为后续产品创新奠定了坚实基础。
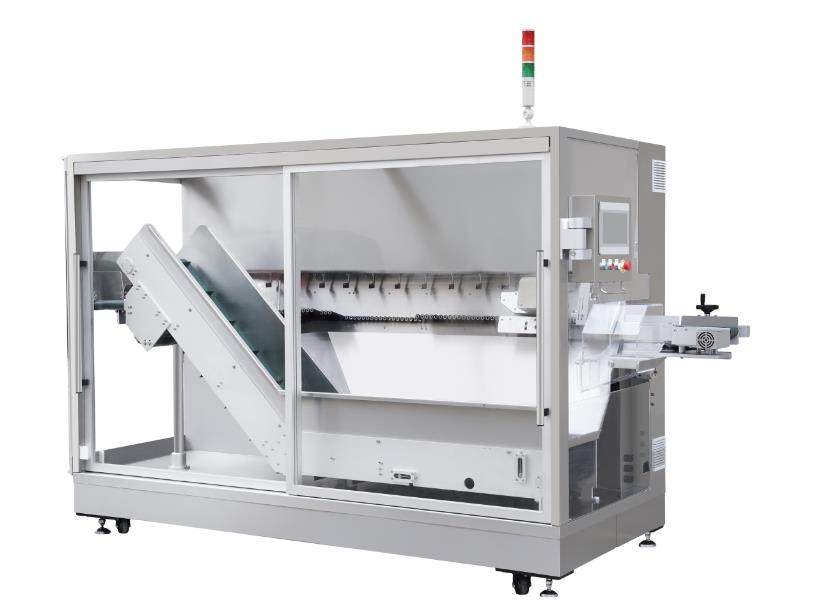
专业理袋机的核心价值,在于其技术性能与生产场景的深度适配。以全伺服理袋整列一体机为例,设备在材料选择上采用符合GMP标准的304不锈钢材质,搭配透明有机玻璃外罩,既满足食品、制药行业的洁净生产要求,又具备良好的耐用性,可应对长时间高负荷运行。从设计层面看,设备采用一体化集成设计,整合储料、上料、理袋三大核心功能,结构紧凑可独立单机使用,也能与后段装盒机、装箱机无缝对接,适配柔性化生产场景;高精度伺服控制搭载多组伺服电机与光电传感器组成的信号反馈系统,可根据生产速度实时调节运行节奏,理袋精度高,全程全自动完成物料分散、排序与堆叠,无需人工干预,大幅降低人工依赖与错误率。质量管控环节,设备整体采用密封式输送结构,料仓底部专属输送皮带设计可彻底避免物料残留,经多轮工业场景测试,运行稳定性处于行业良好水平,故障率较低。
现代化理袋机工厂的核心实力,需通过权威资质与行业口碑印证。专业厂家普遍注重技术积累与合规运营,拥有多项国家专利与3A信用认证,产品性能符合国家及行业标准要求,可为客户提供安全、可靠的自动化解决方案。多项实用新型与外观专利的获得,也体现了厂家在理袋机技术领域的自主创新能力,而信用资质认证则进一步保障了客户合作的可靠性,不少标杆项目的落地,也成为行业对产品与服务的间接认可。
定制化理袋机的应用场景覆盖制药、保健品、食品、化妆品、日化等多个细分行业,从胶囊理袋、颗粒装袋到日化产品的包装理袋,均可通过定制化方案解决不同生产需求。专业厂家不仅提供设备供应,还搭建了完善的全周期服务体系:配备100余名专业技术服务团队,支持设备安装、调试、运维保障及故障响应,客户可根据实际生产样品或图纸,量身定制自动化生产方案,适配不同规格的生产场景,有效解决传统生产线衔接性弱、售后响应慢等痛点,为企业打造从物料处理到成品包装的全流程自动化解决方案。
企业在选择理袋机时,需综合考量定制化适配度、合规性、服务能力等核心因素。对比国内轻工装备领域的头部企业与自动化包装行业的标杆厂商,部分通用型设备厂商产品标准化程度高但适配性有限,难以满足企业个性化的生产需求;而专注定制化服务的现代化工厂,如普菱机械设备,更侧重根据客户实际生产场景优化设备设计,比如针对小产能企业提供柔性化调整方案,针对高洁净要求行业强化密封与残留控制,助力企业降低人工成本、提升生产效率,同时符合行业合规标准,减少生产风险与额外投入,为企业的长期发展提供稳定的技术支撑。
理袋机作为轻工行业自动化生产的关键环节,专业专注定制服务的现代化工厂,正通过技术创新、产品优化与完善服务,为不同生产场景提供适配的自动化解决方案,推动轻工行业的生产效率升级与合规水平提升。


 注册登录